
Plansız yürütülen bir fabrika otomasyonu projesinde sorunlar genellikle devreye alma haftasında görünür hâle gelir: sahada olmayan bir sensör, I/O listesinde unutulmuş bir sinyal ya da kimsenin üstlenmediği bir ERP bağlantısı. Bu yazı, keşiften kabul testine uzanan bir proje planının hangi aşamalardan oluştuğunu ve her aşamada neyin yazılı hâle getirilmesi gerektiğini anlatıyor.
Keşif ve ihtiyaç tanımı
İlk saha ziyaretinde mevcut hat makineler üzerinden değil süreç üzerinden incelenir. Hangi ürün hangi sırayla işleniyor, darboğaz nerede, duruşların asıl sebebi ne? Bu sorulara verilen cevaplar, projenin başarısının neyle ölçüleceğini belirler.
- Mevcut durum envanteri: kontrolörler, sürücüler, saha cihazları, ağ altyapısı ve elektrik projelerinin güncel olup olmadığı.
- Ölçülebilir hedefler: çevrim süresi, kabul edilebilir duruş, izlenecek veriler ve OEE (Kullanılabilirlik × Performans × Kalite) hesabının hangi kaynaklardan yapılacağı.
- Sınırlar: kapsam içi ve kapsam dışı işler, üretimin durdurulabileceği zaman aralıkları, tesisin sağlayacağı altyapı.
Fabrika otomasyonu tasarımında yazılı hâle getirilmesi gerekenler
Keşif notları, onaylanmış bir fonksiyonel tasarım dokümanına dönüşmeden imalata geçilmemelidir. Bu doküman sıralama mantığını, alarm davranışını, manuel ve otomatik çalışma modlarını ve acil durdurma senaryolarını tarif eder. Yanına eklenen I/O listesi, pano ile PLC donanımının boyutlandırılmasında temel alınır; ileride eklenecek sinyaller için yedek kanal payı da bu aşamada belirlenir. Güvenlik fonksiyonları için risk değerlendirmesi yapılır ve gereken performans seviyesi ISO 13849 çerçevesinde tanımlanır. HMI (operatör paneli) ekran hiyerarşisi ve SCADA’ya aktarılacak değişkenler aynı dokümanda netleşirse yazılım tarafı tahminle çalışmak zorunda kalmaz.
İmalat, test ve devreye alma
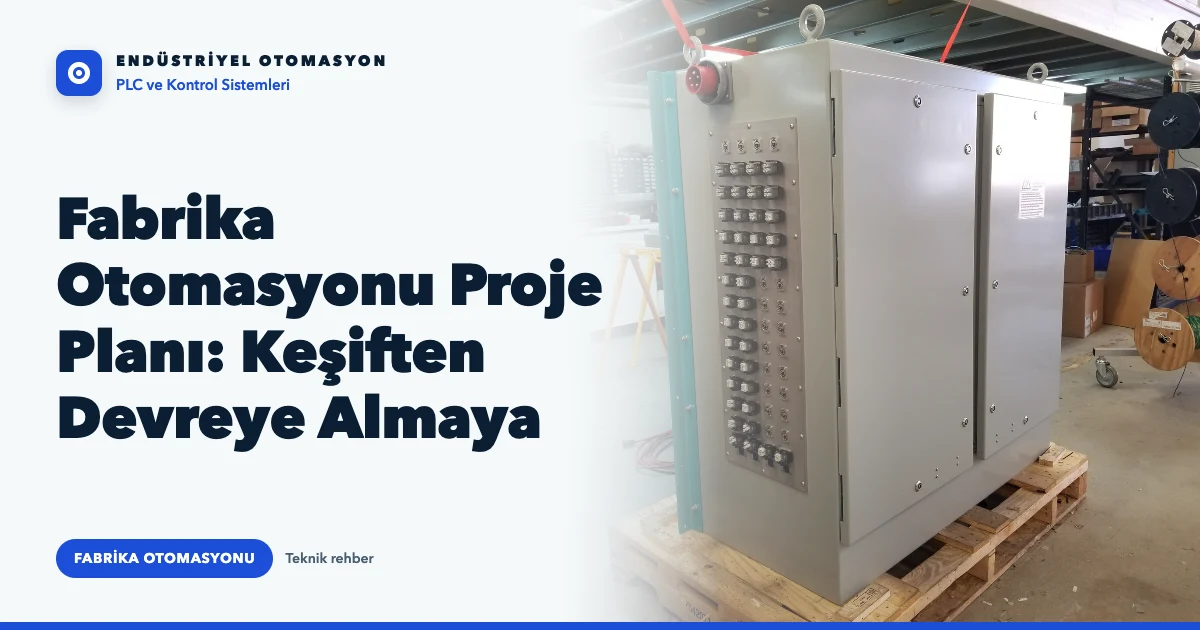
- Pano imalatı ve soğuk test: kablaj kontrolü, izolasyon ölçümü ve etiketlerin şemayla karşılaştırılması.
- Yazılım ve simülasyon: PLC programı sahaya gitmeden simüle edilen girişlerle denenir; hatta robot varsa yörüngeler offline olarak doğrulanır.
- Saha montajı ve sinyal testi: her I/O noktası tek tek kontrol edilip listede işaretlenir.
- Enerji verme ve sıcak test: önce ürünsüz, ardından gerçek ürünle çalışma.
- Kabul ve eğitim: hedeflerin ölçülerek doğrulanması, operatör ve bakım ekibinin eğitimi, güncel şema ve program yedeklerinin teslimi.
Bir fabrika otomasyonu projesinde sık yapılan hata, devreye almayı tek bir tarih olarak planlamaktır. Hat üretime kademeli alınmalı, ilk haftalar için yerinde destek de takvime yazılmalıdır.
Yıldız Mekatronik’te proje kapsamı
Esenyurt Orhangazi Mahallesi’nde 2011’den beri endüstriyel otomasyon ve robotik sistem entegrasyonu alanında çalışan Yıldız Mekatronik, bu aşamaların önemli bir bölümünü tek çatı altında topluyor: Siemens, ABB ve Schneider PLC programlama, HMI ekran tasarımı, SCADA/MES ve ERP entegrasyonu, TS EN 61439’a uygun pano imalatı ile soğuk test, izolasyon testi ve sahada sıcak test. Robotlu hatlarda RobotStudio ile offline programlama ve doğrulama yapılıyor. Hizmet başlıklarının tamamı yildizmekatronik.com/hizmet/fabrika-otomasyonu adresinde listeleniyor.
Firma bilgileri
YILDIZ MEKATRONİK SİSTEMLERİ
Adres: Orhangazi Mahallesi, 1711. Sk. No:95, 34538 Esenyurt/İstanbul
Telefon: (0212) 858 22 44
Web sitesi: yildizmekatronik.com
Çalışma saatleri: Pazartesi–Cuma 07:30–17:30, Cumartesi 07:30–13:00, Pazar kapalı
Onaylanmış proje planının bir kopyasını bakım ekibine de vermek, hattın ilk yılındaki arızaların daha hızlı çözülmesine yardımcı olur.